Сколько опилок и горбыля получается с куба кругляка
17 августа 2026 г. · 8 мин
Сколько кубометров забирает пропил на ленточной и дисковой пилораме, откуда берутся заявленные 65% выхода и какой станок выгоднее при разном сырье и ассортименте. Таблицы потерь по толщине доски и расчёт разницы в деньгах.
Когда на форуме спорят, какая пилорама даёт больше доски с куба, в ход идут проценты без единой оговорки: «ленточка 65, дисковая 55». Цифры эти не выдуманы, но сами по себе они бесполезны, пока не сказано, из какого сырья и на какую толщину пилили.
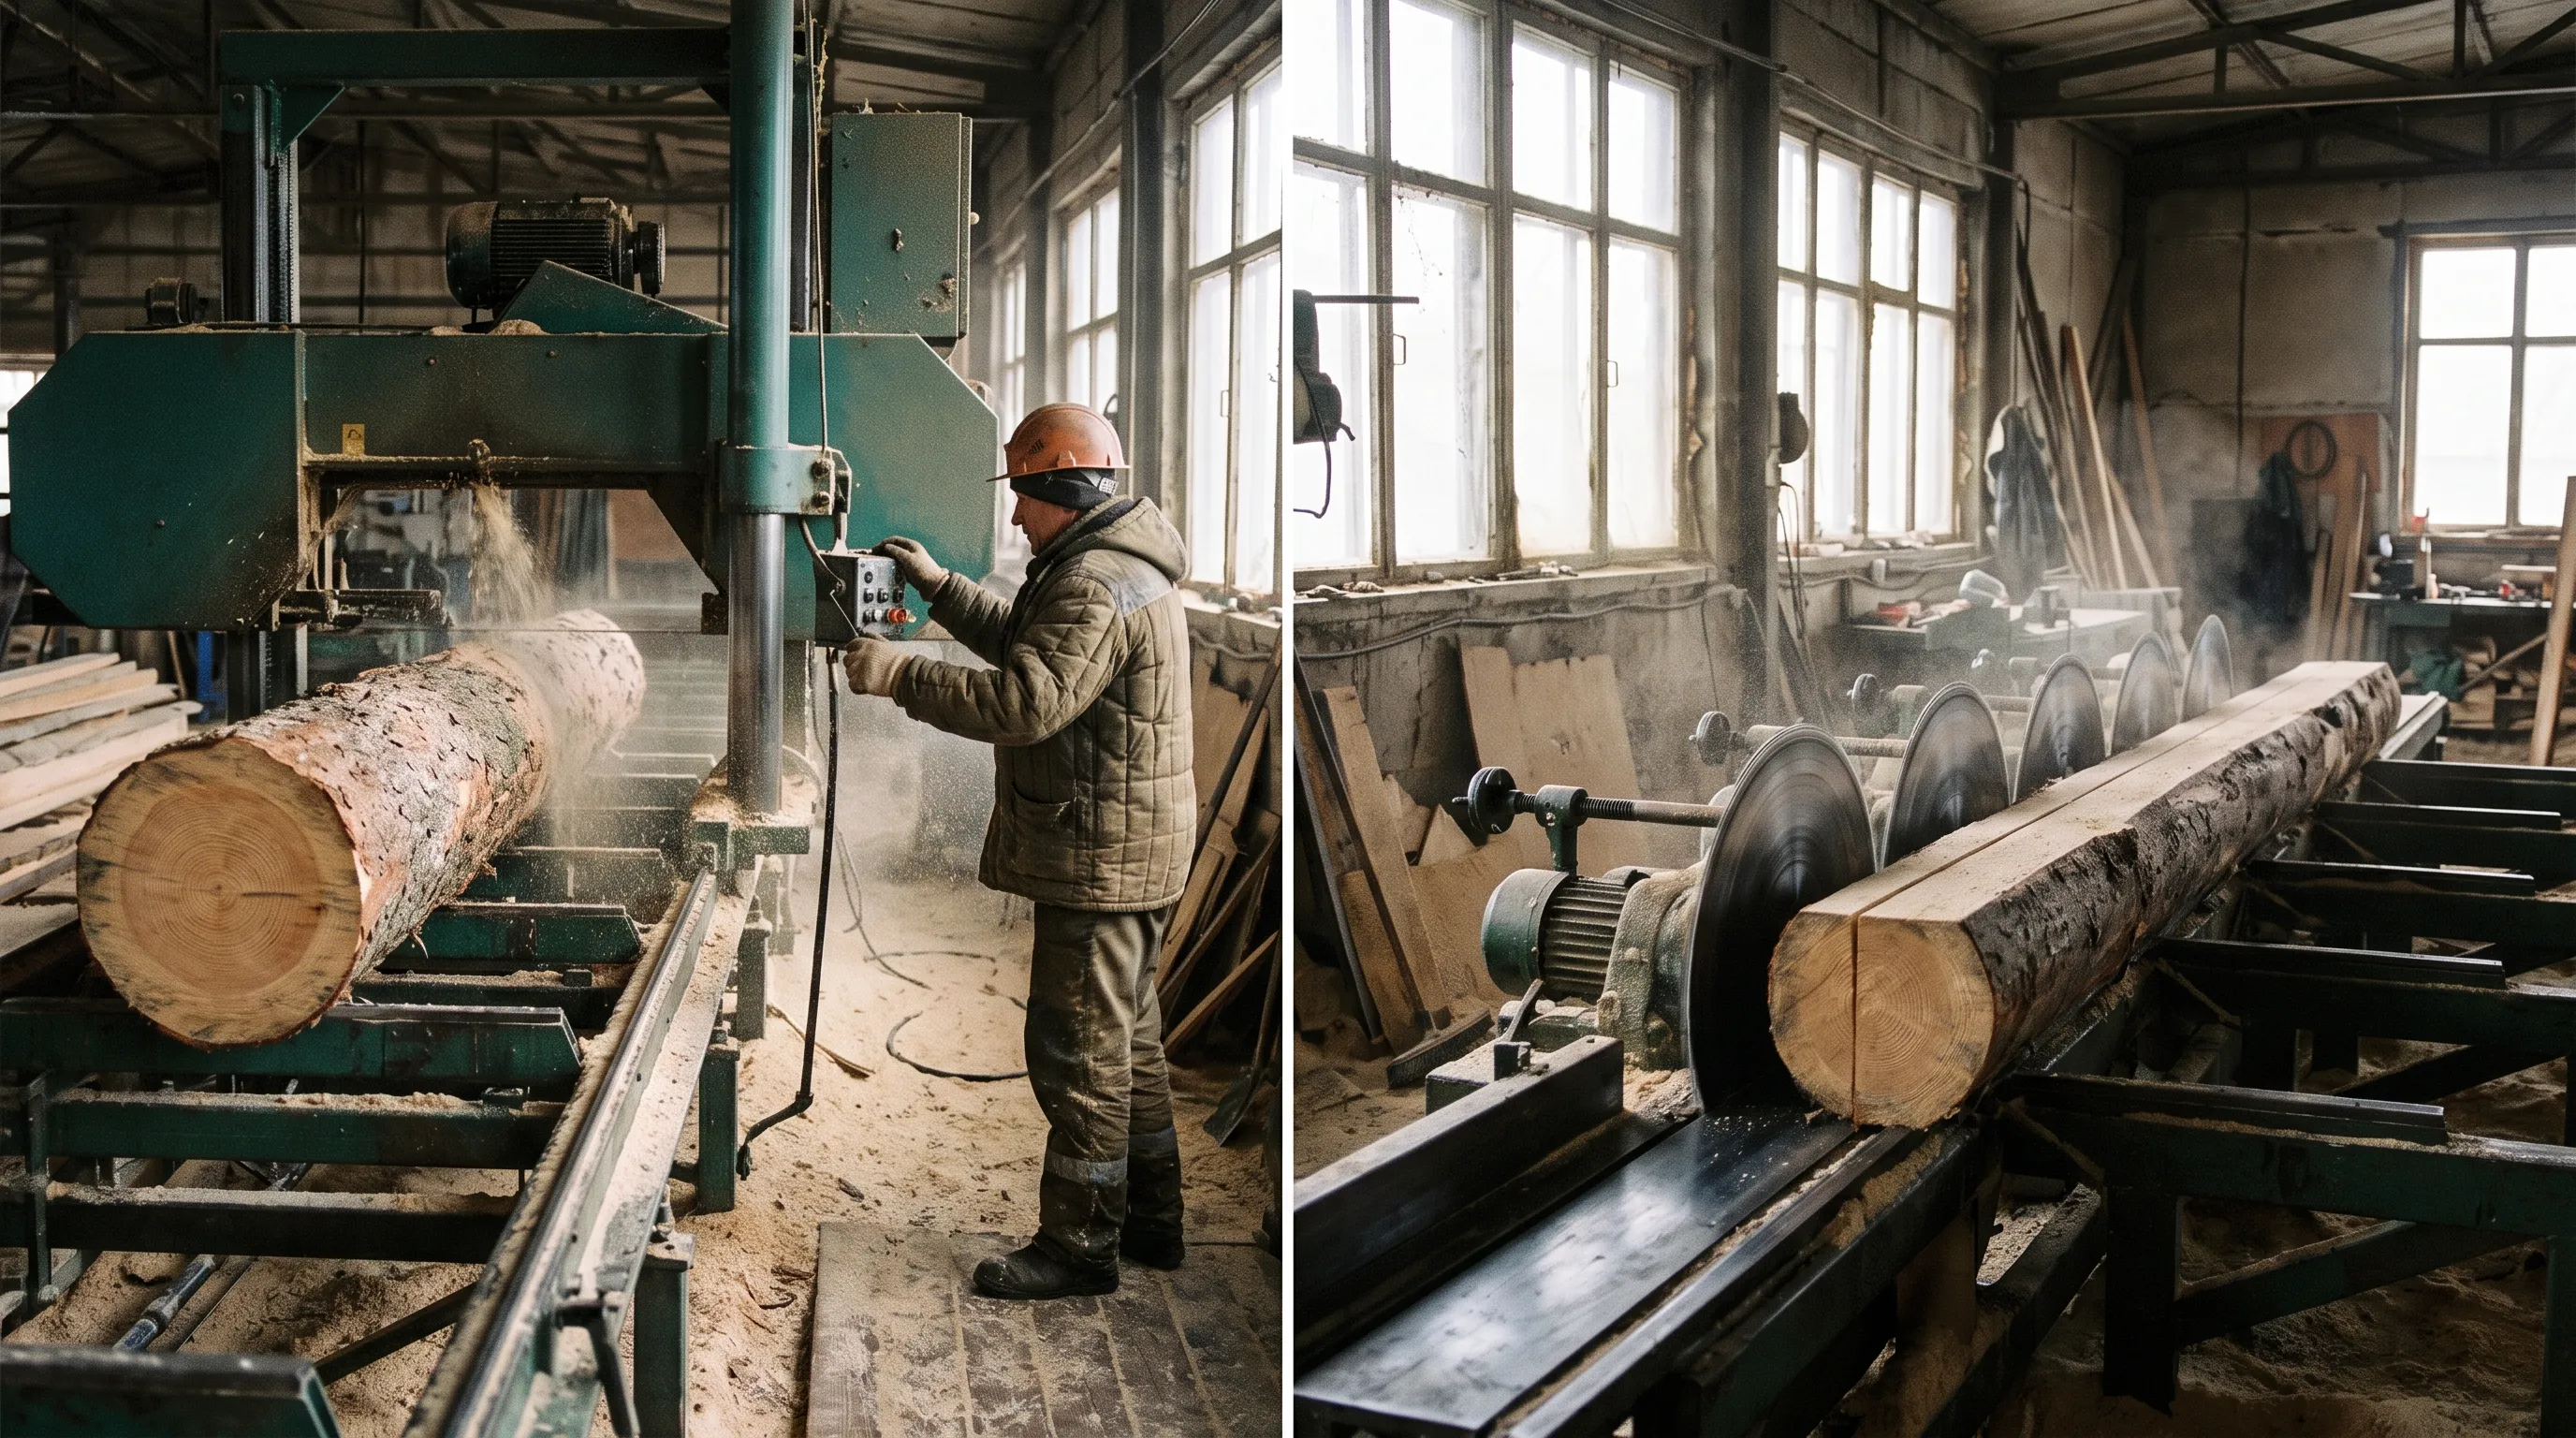
Разница между типами станков сводится к одной величине — ширине пропила. Всё остальное (точность, скорость, стоимость обслуживания) влияет на экономику, но на выход влияет слабее.
| Тип станка | Толщина пропила | Что уходит в опил |
|---|---|---|
| Ленточная пилорама | 1,8–2,5 мм | минимум |
| Дисковая (круглопильная) | 4–6 мм | вдвое-втрое больше |
| Рамная (Р63, Р65) | 3,2–4,0 мм | посередине |
| Тонкопильная дисковая | 2,8–3,5 мм | ближе к ленточной |
Дальше идёт арифметика, которая превращает миллиметры в кубометры и в деньги.
Возьмём брус, который распускают на обрезную доску 25 мм. Каждая доска забирает свои 25 мм плюс один пропил. Доля потерь считается просто: ширина пропила, делённая на сумму толщины доски и пропила.
| Толщина доски | Пропил 2 мм | Пропил 4 мм | Пропил 5,5 мм |
|---|---|---|---|
| 25 мм | 7,4% | 13,8% | 18,0% |
| 32 мм | 5,9% | 11,1% | 14,7% |
| 40 мм | 4,8% | 9,1% | 12,1% |
| 50 мм | 3,8% | 7,4% | 9,9% |
Из таблицы видно две вещи сразу. Первая: на тонком пиломатериале разрыв между ленточкой и диском доходит до десяти процентных пунктов. Вторая: на пятидесятке разрыв сжимается до шести, и аргумент «ленточка экономнее» звучит уже не так убедительно.
То есть вопрос «что выгоднее» не имеет общего ответа. Для тех, кто режет вагонку и доску 20–25 мм, потери в опил становятся заметной статьёй затрат. А если производство гонит брус 100 × 150 и полтинник на поддоны, разница тонет в других издержках.
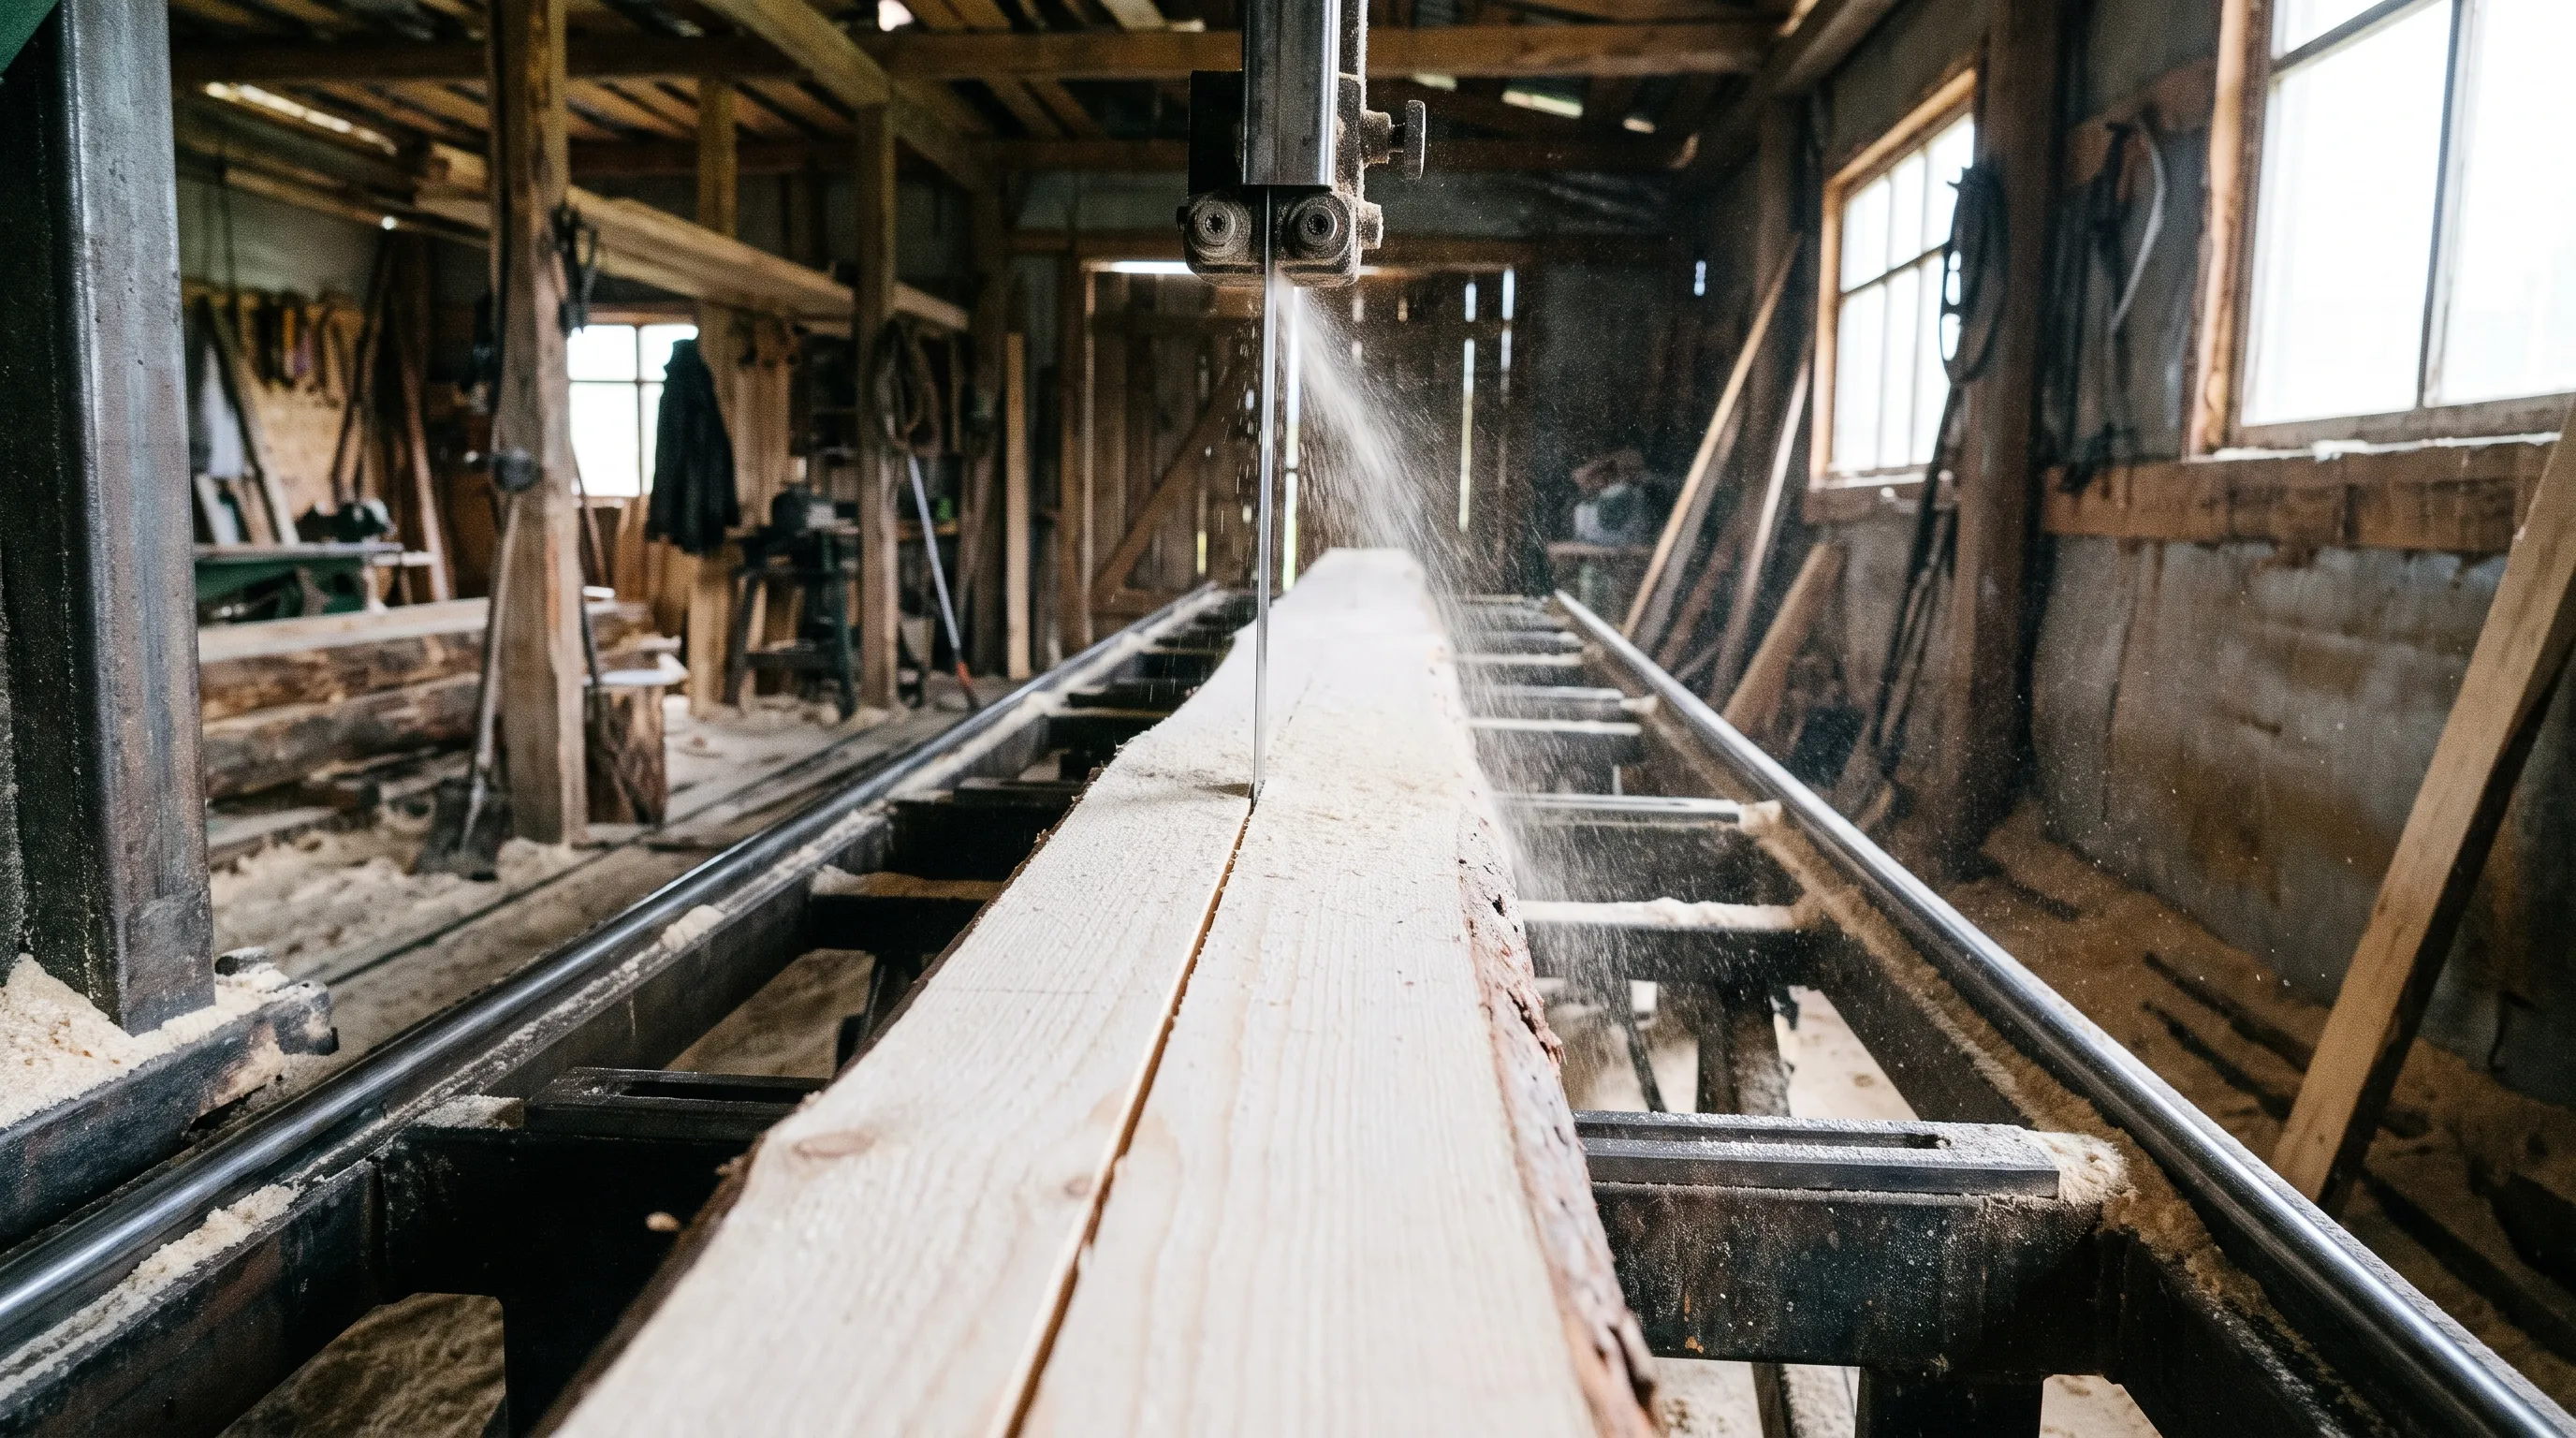
Цифра 65% кочует по объявлениям производителей ленточных станков, и она достижима — при совпадении сразу нескольких условий: ровный пиловочник диаметром от 24 см, отсутствие кривизны и закомелистости, распил на доску от 32 мм, опытный рамщик и острое полотно.
На рядовом сырье из смешанной поставки выход получается другой:
| Условия распила | Ленточная | Дисковая |
|---|---|---|
| Пиловочник 26–30 см, доска 40–50 мм | 62–68% | 56–62% |
| Пиловочник 20–24 см, доска 25 мм | 55–60% | 48–54% |
| Тонкомер 14–18 см, доска 25 мм | 45–52% | 40–46% |
| Кривое, сучковатое, с обзолом | 40–48% | 36–44% |
Диаметр здесь значит больше, чем тип станка: на тонкомере обе технологии проваливаются по выходу, потому что геометрия бревна не позволяет уложить в сечение много полномерных досок. Подробнее эта зависимость разобрана в статье про выход пиломатериала из бревна, а посчитать свой показатель по конкретной партии можно в калькуляторе выхода.
Пилорама перерабатывает 300 м³ пиловочника в месяц, режет доску 25 мм, покупает сырьё по 4 500 ₽/м³, продаёт обрезную по 13 000 ₽/м³.
При выходе 57% получается 171 м³ продукции, при 50% — 150 м³. Разница в 21 м³ по цене реализации даёт 273 000 ₽ в месяц выручки, из которых примерно две трети остаются в прибыли, поскольку сырьё уже куплено и распилено в любом случае.
Против этого играет цена станка и производительность. Дисковые линии дороже в покупке, но дают в полтора-два раза больше кубов в смену и куда реже требуют остановки на замену инструмента. Если ленточка при более высоком выходе не успевает переработать заказы, экономия на опиле обнуляется простоем рынка сбыта.
Ширина реза остаётся величиной понятной и постоянной. Остальные потери плавают, и на них уходит больше, чем принято думать.
Волнистость реза. Тупое или неправильно натянутое полотно уводит в сторону, и доску приходится закладывать с припуском. Полмиллиметра припуска на каждую доску съедают часть того преимущества, ради которого ленточку и покупали.
Неоптимальная схема раскроя. Одно и то же бревно можно раскроить с выходом 58% и 49%, не меняя станка. Решение принимает рамщик за несколько секунд, и на тонкомере цена ошибки выше всего.
Сортировка сырья. Когда в один поток идут брёвна 18 и 30 см, настройки под средний диаметр проигрывают обеим группам.
Усушка и припуск на строжку. Между сырой доской на выходе из станка и сухой строганой на складе разница доходит до 10% объёма — это уже не про станок, хотя в отчётность попадает.
Как раскладывать эти потери по статьям и не терять их в общем котле, разобрано в материале об учёте отходов на пилораме.
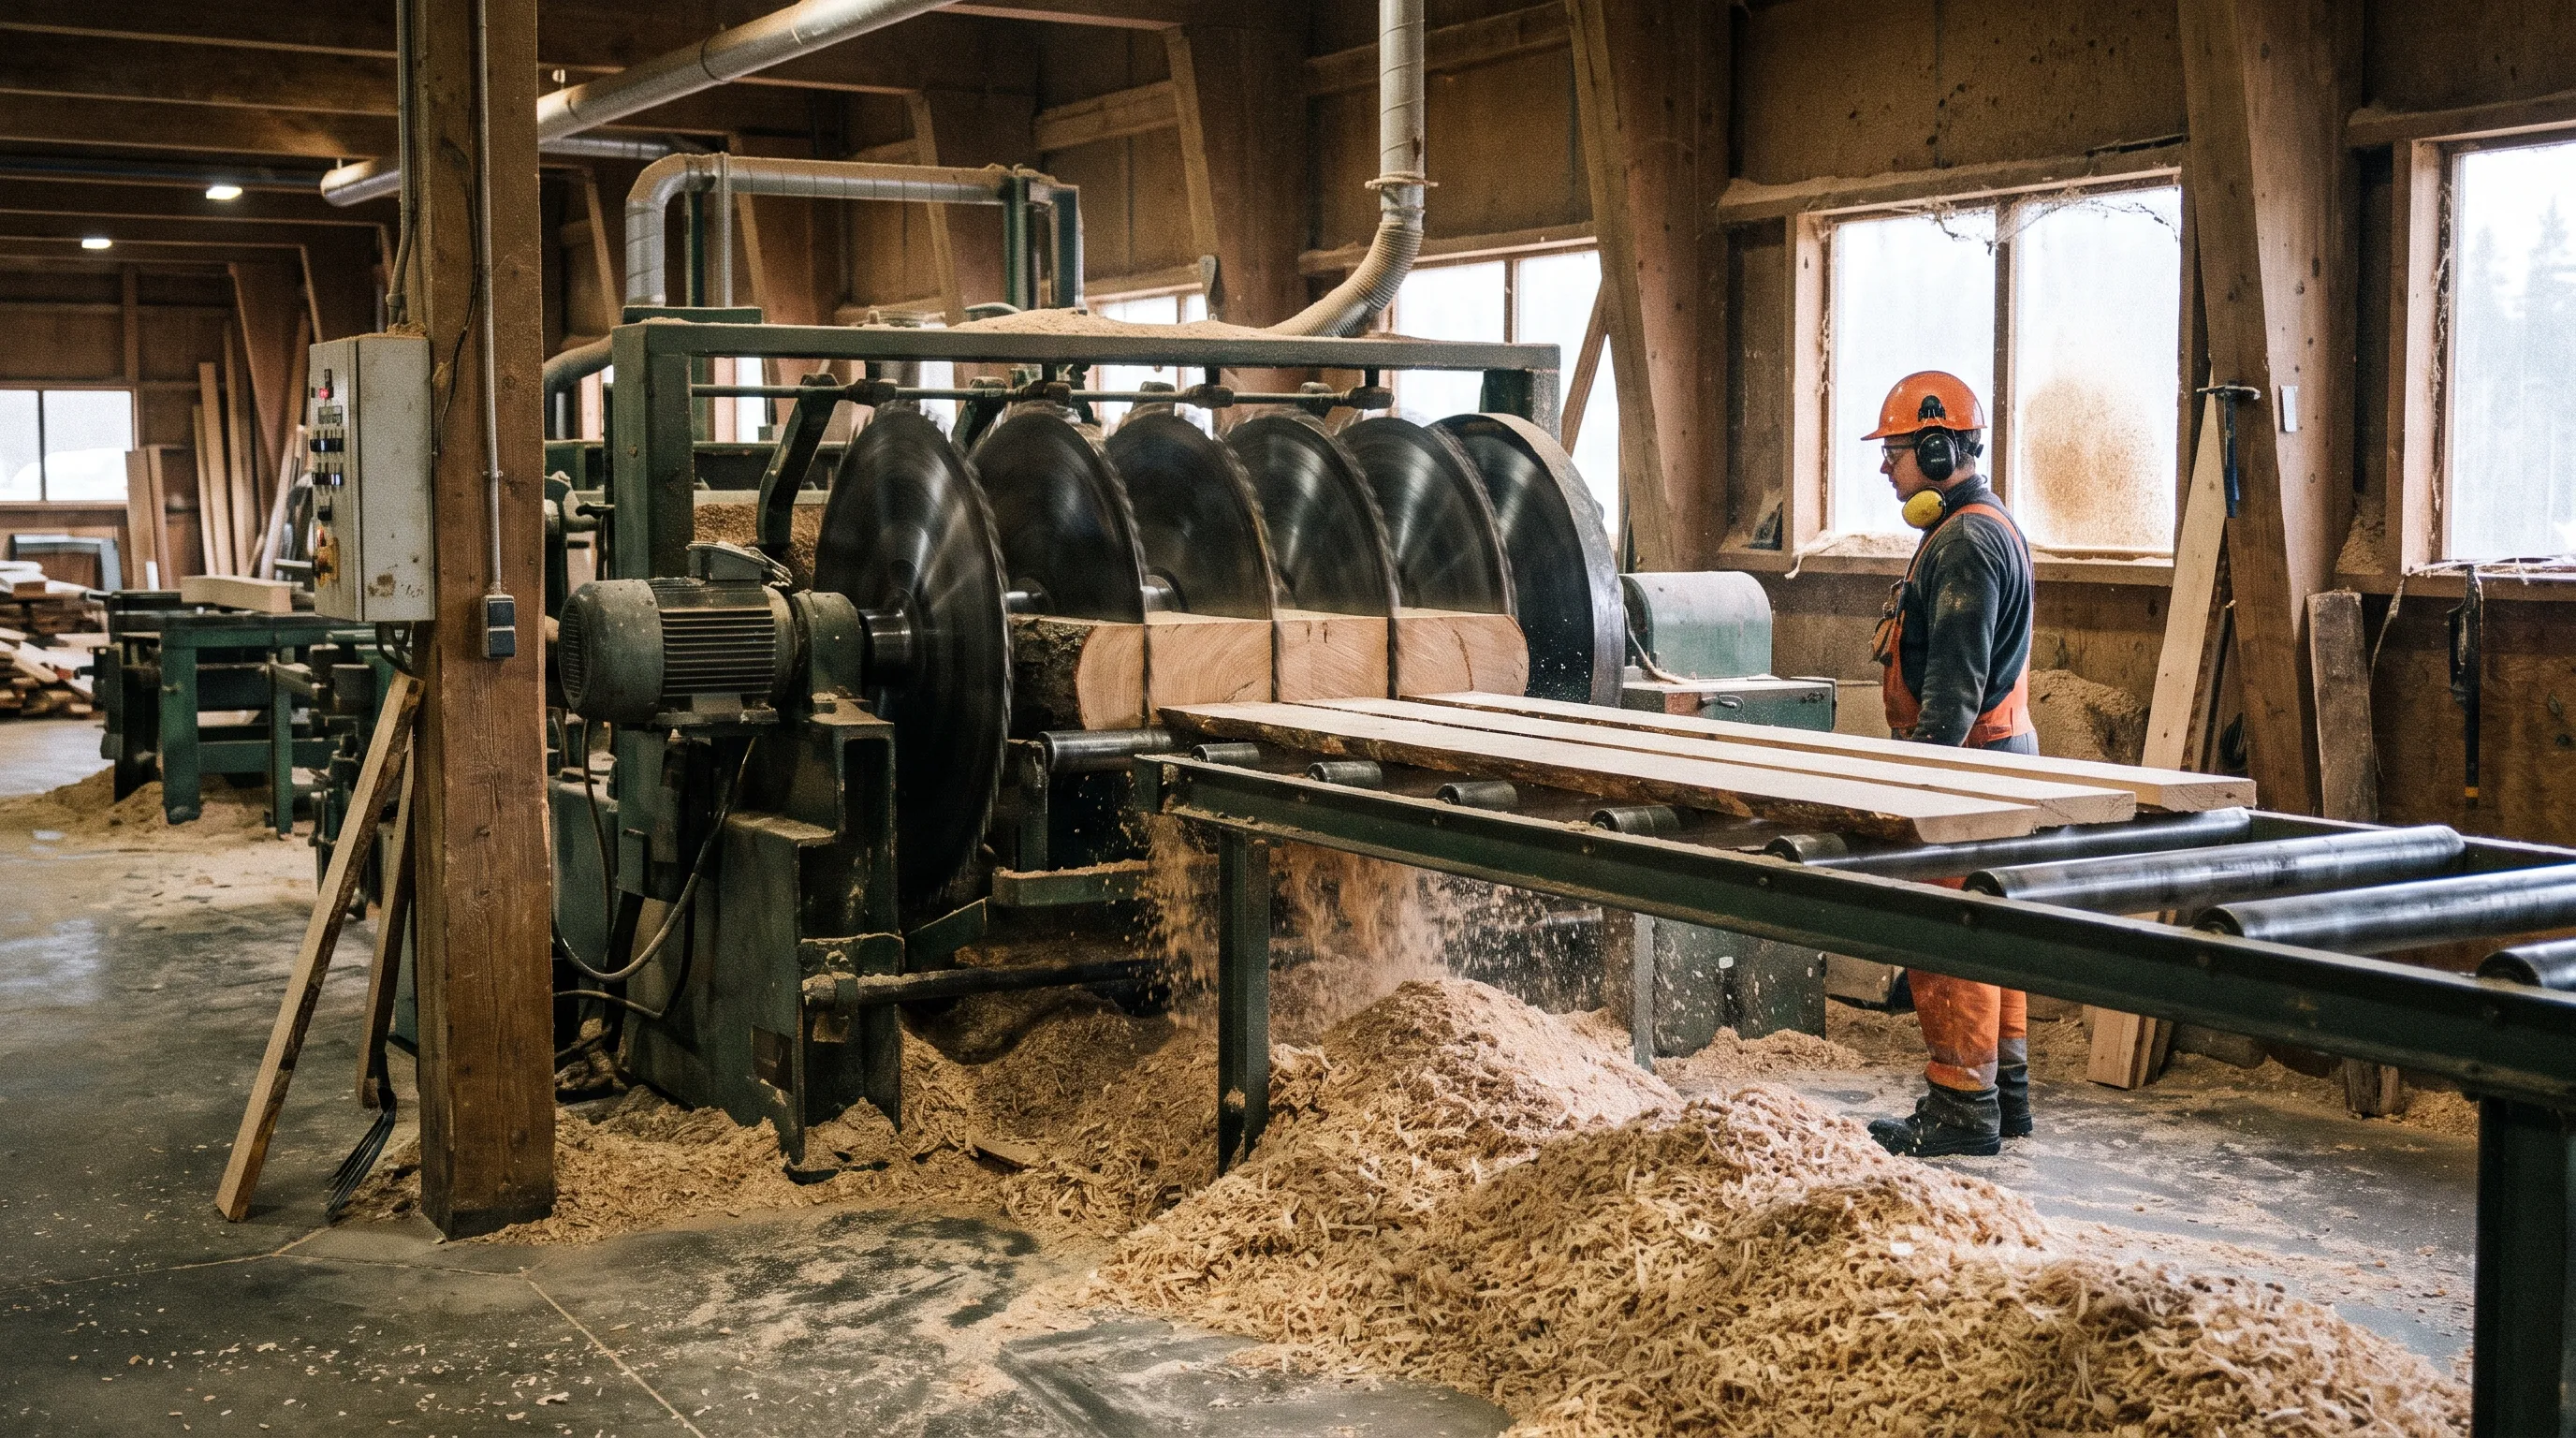
Ленточная пилорама оправдывает себя, когда сырьё дорогое или дефицитное, ассортимент пёстрый, а объёмы до 400–500 м³ в месяц. Она же выигрывает на ценных породах, где каждый миллиметр дуба или лиственницы стоит ощутимых денег.
Дисковая линия выигрывает при потоке от 700–800 м³, стабильном сортименте и типовой продукции. Её сильная сторона в предсказуемости: смена идёт без остановок на правку полотна, геометрия доски стабильнее, требования к квалификации оператора ниже.
Рамная пилорама сегодня выбирается редко, но там, где она уже стоит и обслуживается, замена ради двух миллиметров пропила окупается медленно.
Есть и третий вариант, к которому приходят многие: ленточка для толстомера и заказной продукции плюс многопил для потока. Дальше вопрос переходит в плоскость расчёта: во что обходится каждый станок за смену и какую себестоимость кубометра он даёт с учётом амортизации и расходников.
Сравнивать станки по проценту выхода без привязки к сырью. Ленточка на тонкомере легко покажет 48%, а дисковая на толстомере — 60%. Такое сравнение не говорит ни о чём.
Считать пропил единственной потерей. Волнистость реза, припуск и схема раскроя в сумме дают больше, чем разница в ширине пропила.
Брать паспортный выход производителя за плановый показатель. Его получают на подобранном сырье при идеальной настройке, а не на рядовой поставке.
Не мерить факт. Пока выход считается «примерно» по итогам месяца, любая цифра из интернета выглядит убедительнее собственной. Нормы расхода сырья имеет смысл выставлять по своей статистике, а не по чужой.
Менять станок вместо настройки процесса. Сортировка пиловочника по диаметрам и разумные схемы раскроя часто дают прибавку больше, чем переход на другую технологию.
У ленточной пилорамы пропил составляет 1,8–2,5 мм, у дисковой круглопильной — 4–6 мм, у рамной — 3,2–4 мм. Тонкопильные дисковые станки укладываются в 2,8–3,5 мм.
На доске 25 мм пропил забирает 7,4% объёма при ленточном резе и около 18% при дисковом. На доске 50 мм потери падают до 3,8% и 9,9% соответственно — чем толще пиломатериал, тем меньше разрыв между технологиями.
Такой выход достижим на ровном пиловочнике диаметром от 24 см при распиле на доску от 32 мм и остром полотне. На рядовом сырье 20–24 см с распилом на 25 мм выход обычно составляет 55–60%.